
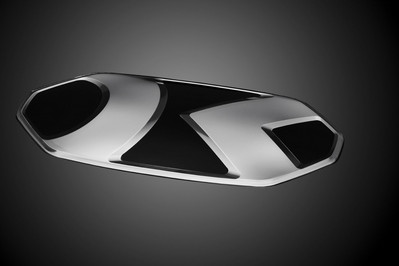
Conçus pour mesurer, détecter et localiser les obstacles, ainsi que pour renforcer la sécurité des conducteurs autonomes grâce à une interaction avec l’environnement, le spécialiste du moulage présentera la production entièrement automatisée de capteurs automobiles destinés à des applications extérieures sur les véhicules. Pour obtenir une résolution optimale, le procédé IMD sans soudure consiste à injecter la deuxième surface des capteurs radar à l’aide de décors à image unique, avant de nettoyer l’emblème à l’aide d’une technologie sans contact.
Henrik Langwald, directeur du développement commercial pour les secteurs de l’automobile et de l’électronique, décrit le processus : « Une fois la pièce moulée, le robot pénètre dans le moule et extrait la pièce finie à l’aide d’une pince de démoulage, qu’il place dans un réceptacle situé sur la table coulissante à servomoteur. De là, elle est maintenue en place au sein de la station laser. La carotte est séparée et tombe librement dans une boîte. Le cycle se poursuit ensuite vers la station de nettoyage au CO₂, le robot reprenant sa position standard. Chaque pièce nettoyée est retirée du réceptacle par le robot à l’aide d’une pince de transfert et placée, face visible vers le haut, sur le tapis roulant, le robot poursuivant le cycle en revenant à sa position d’extraction des composants au-dessus du moule. »
Spécialiste de la technologie des films minces et des revêtements décoratifs fonctionnels, la société LEONHARD KURZ Stiftung & Co. KG a adapté le procédé IMD innovant, qui consiste à repositionner les films IMD sur le plateau mobile à chaque cycle à l’aide d’un procédé classique rouleau à rouleau équipé d’un dispositif d’alimentation en film. Le robot linéaire SAM 10-C, adapté à la plaque de serrage fixe, est utilisé pour le retrait de la pièce. Il prend ensuite en charge l’ensemble de la manutention de la pièce : à l’aide de ventouses, il retire la pièce du moule d’injection, avant de la déposer sur la table coulissante à servomoteur, puis de la transférer en douceur sur le tapis roulant.
Les surfaces étant extrêmement précises et sensibles, la cellule de moulage par injection est équipée d’une unité de flux laminaire mobile afin de protéger les composants de toute contamination. Fournie par PETEK Reinraumtechnik, spécialiste des flux d’air, cette cellule de salle blanche de classe ISO 7 utilise la technologie innovante Flowbox de cette entreprise allemande pour acheminer de l’air filtré de manière ciblée vers l’unité d’alimentation en film correspondante et la zone d’automatisation de manutention et de placement, explique M. Langwald. Il ajoute : « Le durcissement par UV n’est pas une exigence pour cette application spécifique. Toutefois, pour garantir une flexibilité future, la bande d’exclusion peut être retirée et le module UV inséré. »
Avantages de l’IMD
Pour les surfaces de radars automobiles de haute technologie, l’IMD constitue une option économiquement viable et plus durable, offrant les capacités, la liberté de conception, la répétabilité et une production économe en énergie.
« La métallisation à base d’indium est compatible avec les radars », assure l’expert. « Le recours à cette technique garantit que les fonctions des capteurs correspondants situés autour d’un véhicule ne sont pas perturbées. De tels systèmes offrent un avantage de conception important par rapport aux capteurs conventionnels, car ils peuvent être dissimulés à l’aide de matériaux optiquement opaques. Cela s’explique par les longueurs d’onde différentes des faisceaux radar par rapport à celles de la lumière visible. »
Comparé aux procédés de laquage ou de dépôt physique en phase vapeur (PVD), le procédé de fabrication IMD est nettement plus économique, l’expert automobile réaffirmant les avantages d’un flux de travail continu et ininterrompu pour la production et la décoration des emblèmes. « De plus, ce sera notre première démonstration en direct de la technologie de nettoyage sans contact », annonce M. Langwald.
Parmi les autres avantages du procédé, on peut citer la liberté de conception, l’efficacité énergétique et la durabilité. Grâce à l’intégration et à la synergie entre le procédé IMD et la production des composants moulés, aucun traitement supplémentaire n’est nécessaire. Cela réduit considérablement les émissions de CO₂. « De plus, lors du procédé IMD, les couches décoratives sont appliquées sous forme de revêtement à sec. Cela élimine tout risque de contamination lié au revêtement humide. Par ailleurs, aucune énergie n’est consommée pour le séchage ultérieur », précise M. Langwald.
Un engagement constant en faveur du développement durable
Le recyclage des composants, la réduction des polluants et la baisse de la consommation d’énergie comptent parmi les autres avantages du procédé présenté au salon Fakuma 2021. « Le procédé de décoration IMD favorise activement la recyclabilité des composants », explique M. Langwald. Tant les composants IMD que les canaux de coulée, y compris les couches décoratives, peuvent être facilement recyclés. De plus, comme la métallisation en couche mince s’effectue au sein même du décor, il n’y a aucun risque lié au chrome-6.
En adoptant ce procédé, Sumitomo (SHI) Demag incarne et défend son nouveau slogan « Act! Sustainably », dévoilé lors du salon, selon lequel l’entreprise ne présentera que des équipements et des machines favorisant des actions durables et positives pour l’environnement.
L’IntElect 220/660-1100 utilisée pour la démonstration sur le stand répond parfaitement à ces critères. Dynamique, précise et économe en énergie, elle est équipée des derniers servomoteurs qui offrent une meilleure répétabilité et des temps de cycle plus courts. Grâce aux moteurs d’entraînement, aux variateurs de fréquence et à l’ensemble du système de commande des servomoteurs développés en interne, la série IntElect reste l’une des presses à injection les plus efficaces du marché, avec une consommation d’énergie réduite de 20 % par rapport aux presses à injection tout-électriques conventionnelles. Parmi les autres avantages, citons une disponibilité accrue et une plus grande précision, deux atouts qui ont un impact positif sur la rentabilité de la machine. « Toutes les interfaces pertinentes sont intégrées au système de commande, tout comme le pack IMD et la communication standardisée avec notre robot SAM-C », explique M. Langwald.
Une machine et un robot issus d’un seul et même fournisseur
Conçue par Sumitomo (SHI) Demag pour s’adapter parfaitement au processus de moulage par injection, la grande nouveauté du salon est la série très attendue de robots «handle&place» de marque propre SAM-C (Sumitomo Demag. Automation. Machine – Cartesian), développée en interne par l’entreprise.
« Pour l’application IMD, l’optimisation de la hauteur est obtenue grâce à un axe télescopique compact », explique Jürgen Schulze, directeur de l’automatisation. Les clients bénéficient d’une technologie de processus et de systèmes provenant d’un seul et même fournisseur, comprenant l’intégration matérielle et logicielle de la technologie robotique dans l’unité de moulage par injection, ainsi qu’une mécanique robotique optimisée pour la production et entièrement adaptée aux machines Sumitomo (SHI) Demag.
« Avec le SAM-C, nous avons réussi à concevoir la plus petite cellule de moulage par injection automatisée, comprenant un robot et une technologie de manutention des matériaux », explique M. Schulze. « Nous offrons une disponibilité élevée du système avec un minimum d’interventions de réparation et de maintenance, grâce à la technologie de servomoteurs développée en interne par Sumitomo (SHI) Demag ainsi qu’à une technologie d’entraînement et de guidage nécessitant peu d’entretien. Associés à la technologie de vide correspondante, ces systèmes permettent également de réaliser d’importantes économies d’énergie. »
Comprenant dans un premier temps quatre capacités de charge – trois, cinq, dix et 20 kg –, la plateforme SAM s’étendra par étapes au cours des deux prochaines années, avec l’ajout de nouvelles cinématiques de robot et d’éléments fonctionnels.
Parmi les autres concepts d’automatisation efficaces intégrés à la cellule IMD, on trouve la séparation des carottes et le marquage laser fournis par H + S Automatisierungstechnik GmbH, à Groß-Umstadt ; une station de nettoyage de la filiale de Kurz, Baier GmbH + Co KG Maschinenfabrik, à Rudersberg ; la « Flowbox » à flux laminaire de PETEK ; ainsi qu’un système laser CO₂ de Datalogic S.P.A., à Lippo di Calderara di Reno (Italie), destiné à la séparation des carottes. Parmi les autres partenaires impliqués dans ce projet innovant figurent Universal Robots GmbH, à Munich, qui fournit l’air comprimé et un cobot de nettoyage universel des composants, ainsi que Röhm GmbH, à Darmstadt, développeur du composé filtrant durable en PMMA PLEXIGLAS®.