
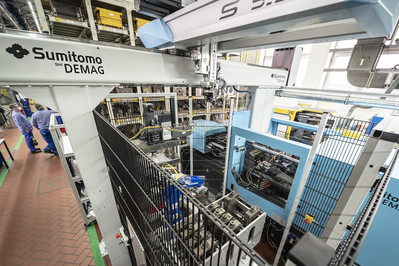
En mettant en commun leurs compétences en ingénierie et leurs ressources technologiques, la division Performance Materials de BASF, en collaboration avec Sumitomo (SHI) Demag et H + S Automatisierung, a mis au point une cellule de fabrication innovante destinée à produire une large gamme d’éprouvettes destinées aux activités de recherche et de développement de produits dans le domaine des polymères thermoplastiques et des composés.
Au cœur de cette cellule se trouve la presse à injection ultraprécise IntElect 1 000 kN de Sumitomo (SHI) Demag. Choisie pour sa conception compacte, son efficacité énergétique et sa répétabilité, l’IntElect a également séduit l’équipe de 30 chercheurs du site grâce à ses fonctionnalités améliorées en matière de bien-être et de sécurité. Parmi celles-ci figurent des solutions innovantes pour automatiser les changements de moules, de faibles émissions sonores ainsi que des solutions de traitement robotisées entièrement numérisées.
Pour la sécurité et l’efficacité des opérateurs, un robot linéaire SDR 5-35S remplit deux fonctions. Une nouvelle fonctionnalité permet d’automatiser entièrement la sélection et la mise en place de l’un des 12 inserts de moule interchangeables à partir d’un magasin situé au sein de la cellule. Une fois la pièce moulée, ce même robot, équipé d’une pince multifonctionnelle, extrait délicatement l’échantillon d’essai du moule et le transfère au petit robot Yaskawa GP8 à bras articulé à six axes, qui procède à la découpe précise des échantillons au niveau de la porte à l’aide d’une poinçonneuse à entraînement par servomoteur.
Intégrant le concept d’inserts de moule existant de BASF et ses caractéristiques spécifiques à l’unité d’injection, l’installation comprend également une unité de régulation thermique existante et un nouveau système d’exécution de la fabrication (MES) numérique permettant de cartographier chaque séquence d’essai. Reinhard Jakobi, responsable de la transformation des matériaux de performance chez BASF, décrit ce projet comme une prouesse d’ingénierie de pointe alliant une technologie éprouvée à une automatisation et une précision de moulage de pointe. Il attribue la réussite de ce projet pionnier à l’engagement, à la flexibilité et à l’approche orientée vers les solutions de l’ensemble de l’équipe.
Angelika Homes, ingénieure de projet senior chez BASF, précise : « Bien que nous ayons une grande expérience de la collaboration avec l’équipe de Sumitomo (SHI) Demag pour la production de pièces d’essai standard, dès le départ, tous les partenaires ont eu le courage de s’écarter des concepts antérieurs et d’innover. Malgré la complexité du projet, Sumitomo (SHI) Demag et H + S ont mis au point une cellule de production innovante, beaucoup moins gourmande en énergie et en espace. »
Trop chaud pour être manipulé
Bon nombre des échantillons traités au centre technique de BASF sont des thermoplastiques à haute température, renforcés de fibres et souvent ignifugés. Par conséquent, les températures de fusion peuvent atteindre 400 °C, tandis que celles des moules peuvent aller jusqu’à 180 °C.
À tout moment, jusqu’à 12 inserts interchangeables peuvent être chargés dans le magasin latéral, puis remplacés automatiquement dans la presse à injection. Grâce à l’intégration d’un système de régulation de température HB-Therm à la commande de la machine Sumitomo (SHI) Demag, les changements automatisés d’inserts de moule peuvent être effectués en toute sécurité et avec efficacité, même lorsque le processus est exécuté à des températures de moule élevées.
Markus Hausmann, ingénieur senior en systèmes d’automatisation chez Sumitomo (SHI) Demag, explique : « Afin d’abaisser la température à 80 °C et de dépressuriser l’insert pour garantir que le robot SDR puisse le retirer en toute sécurité, notre système de commande de la machine doit communiquer et interagir de manière transparente avec le MES de BASF.
Le MES de BASF informe la cellule lorsque le cycle de production de l’échantillon en cours est sur le point de se terminer, préparant ainsi la prochaine application du moule. Immédiatement après l’arrêt du processus d’injection, le refroidissement de l’insert de moule est piloté par l’interface de l’unité de régulation de température intégrée.
Ensuite, le changement des inserts de moule est synchronisé avec le système de commande de la cellule via des signaux d’entrée et de sortie, avec transmission du nouvel enregistrement de données du moule via l’interface du robot. Une fois l’insert de moule remplacé, les unités de régulation de température sont à nouveau mises en chauffe. Le fonctionnement automatique reprend et un nouvel enregistrement de données du moule est lancé dès que la température cible est atteinte.
Poinçonnage de précision
Pour BASF, relever le défi du poinçonnage a constitué l’une des plus grandes réussites techniques. En raison de son large éventail d’applications, BASF teste une grande variété de matériaux – allant des polymères souples et résistants aux polymères rigides et cassants. Il existe également de nombreuses géométries d’échantillons différentes, avec des épaisseurs variant de 0,8 mm à 4 mm. Tous les échantillons d’essai de BASF sont fabriqués conformément à la norme ISO 294. Celle-ci spécifie la précision du système de coulée et les exigences spécifiques auxquelles chaque géométrie d’échantillon doit satisfaire. « Le retrait par poinçonnage est une condition préalable, car il ne modifie pas les propriétés du matériau et élimine les particules de poussière », explique Markus Hausmann.
La pince multifonctionnelle garantit que toutes les géométries d’échantillons sont positionnées avec une précision extrême sur la plaque de poinçonnage. Cette opération est complexe en soi, car bon nombre des matériaux avec lesquels BASF travaille présentent une forte teneur en fibre de verre, ce qui peut entraîner un gauchissement. Décrivant comment la pince de poinçonnage parallèle à servocommande relève le défi de positionner les pièces en toute sécurité sur la plaque de poinçonnage, Markus Hausmann précise : « Si les éprouvettes ne sont pas suffisamment bien maintenues en place, les découpes risquent d’être de travers ou de ne pas être conformes aux normes de qualité spécifiées. »
Intégration numérique
En tant que centre pilote, l’équipe de recherche de BASF configure généralement 20 paramètres d’essai par jour sur cette machine. Cela signifie que le programme de contrôle de la cellule doit être adapté à différents matériaux, géométries d’échantillons, températures et paramètres de traitement. Chaque paramétrage exécuté est enregistré et documenté numériquement.
Angelika Homes commente : « Contrairement à nos anciens systèmes MES, celui-ci enregistre chaque aspect d’un essai ainsi que les résultats, ce qui nous donne un aperçu détaillé de chaque cycle. Ces données sont extrêmement précieuses car elles reflètent l’ensemble de la séquence de traitement et nous permettent de tirer des conclusions plus approfondies sur le comportement des matériaux dans certaines conditions et sur la manière dont un client pourrait les transformer par la suite. »
Relever les défis de notre époque
Depuis plus de 80 ans, l’usine pilote de moulage par injection et d’extrusion de BASF à Ludwigshafen contribue aux avancées technologiques et résout certains des défis les plus complexes dans le domaine de la transformation des produits chimiques et des plastiques. Cependant, tout comme les tendances stimulent le processus d’innovation, les processus automatisés et les données fournies deviennent le catalyseur permettant d’accélérer les avancées concrètes en matière de matériaux. La flexibilité des machines est un élément essentiel de ce succès, explique M. Jakobi. « Cette nouvelle cellule confirme l’importance de l’automatisation et de la numérisation de l’
, tant dans le développement des matériaux que dans la simulation et la conception des composants. »
Cependant, comme l’a mis en évidence BASF, le succès repose également sur la capacité de tous les partenaires à allier leur sens de l’industrie et de l’ingénierie, et à partager leurs expertises respectives en matière d’automatisation, de transformation et d’intégration. En mettant en commun ces connaissances, BASF, Sumitomo (SHI) Demag et H + S Automatisierung ont développé un système qui élève la production d’échantillons d’essai et les expérimentations sur les matériaux à un tout autre niveau.
« Alors que BASF continue d’intensifier ses efforts pour développer des produits et des solutions durables pour l’industrie, cette cellule de moulage par injection automatisée s’avère d’ores et déjà indispensable. Capable de réaliser chaque année plus de 4 000 essais systématiques sur des polymères haute performance aux formulations complexes et de suivre les résultats de manière numérique via le système MES, elle accélère cet effort d’innovation », conclut Markus Hausmann.